

For spørsmål og tilbakemeldinger fra kunder, vil vi svare tålmodig og omhyggelig.
Materialstruktur: Støpt aluminiums messing CuZn25Al6Fe3Mn3, med grafittinnsats. Appli...
De fleste glidelagre svikter ikke fordi belastningen var for høy. De mislykkes fordi smøremiddelet sluttet å komme. Et tapt smøreintervall, en plugget ledning, en maskin som har stått stille i seks måneder og deretter startet under full belastning: det er vanligvis der scoringen begynner. Et selvsmørende glidelager av kobberlegering fjerner det eneste feilpunktet ved å bære smøremiddelet inne i selve lageret, der ingen trenger å huske det.
Vi er et kobberlegeringsstøperi og maskineringsverksted, så dette spørsmålet står foran oss hver arbeidsdag: hvilken legering, hvilket solid smøremiddel, hvilken geometri, for hvilke arbeidsforhold. Denne artikkelen går gjennom hva disse lagrene er, hvordan innlegget oppfører seg, hvordan man matcher materialet til plikten, og hvor de tjener seg.
A kobberlegering selvsmørende glidelager er et glidelager med to jobber innebygd i en del. Kobberlegeringen, enten tinnbronse, aluminiumsbronse eller messing, bærer lasten, absorberer støt og trekker varme bort fra glideflaten. Det faste smøremidlet, holdt i lommer eller spredt gjennom matrisen, holder en lavfriksjonsfilm mellom lageret og akselen. Ingenting må pumpes, fylles på eller huskes.
Oljesmurte lagre er avhengige av en hydrodynamisk film som bare dannes når akselen dreier seg raskt nok til å dra olje inn i kilen. Under den hastigheten kommer overflatene i kontakt. I ekte utstyr skjer dette langt oftere enn læreboken antyder: ved hver oppstart, hver avstengning, hvert sakte indekseringsslag, hver reverseringsbevegelse og hver lange tomgangsperiode etterfulgt av en plutselig full belastning. Kobberlegering selvsmørende glidelagre er rettet rett mot disse øyeblikkene. Grafitt eller PTFE overføres til overflaten i løpet av de første omdreiningene og holder friksjon og temperatur innenfor grensene til normale driftsforhold tar over.
Grafittinnstøpte messingforinger er familiens arbeidshest. De passer til generell maskinbygging, og de er tilgivende når passformen er litt stram, akselen ikke er perfekt eller smørehistorien er ukjent.
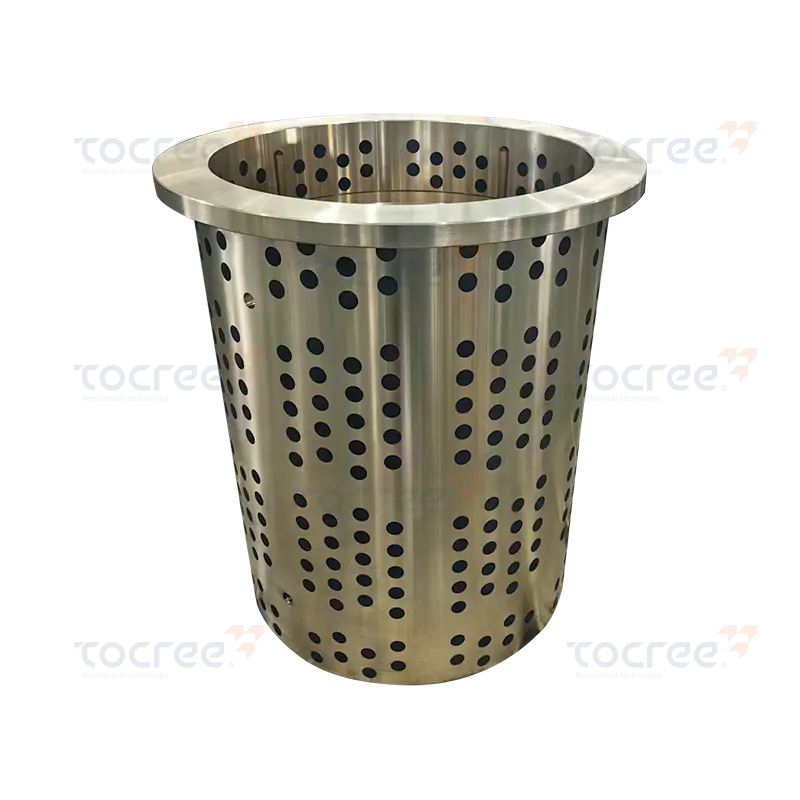 Grafitt-innstøpt selvsmørende messingbøssing Enkeltflens selvsmørende lager (med grafittinnstøping) er en høyytelses solid selvsmørende messinghylse. Den er laget av en høyfast kobber-sink a... Se produkt →
Innlegget er ikke et enkelt materiale. Grafitt, PTFE, grafen og molybdendisulfid oppfører seg svært forskjellig, og å velge feil for et varmt, vått eller støvete miljø er en av de vanligste måtene en god lagerbeslutning går galt på.
| Solid smøremiddel | Arbeidstemperatur | Hovedstyrker | Poeng å se |
|---|---|---|---|
| Grafitt | Opp til ca. 350 °C i luft | Høy temperaturtoleranse, god under tung belastning ved lav hastighet, økonomisk | Fungerer best med litt fuktighet i omgivelsene, så det er ikke førstevalget ved veldig tørr eller vakuumservice |
| PTFE | Omtrent -200 °C til 260 °C | Svært lav friksjon, utmerket kjemikaliebestandighet, ren i medisinske og matvareområder | Mykere enn grafitt, med begrenset lastekapasitet ved forhøyet temperatur |
| Grafen | Bredt utvalg, kartlegges fortsatt i lang felttjeneste | Tynn, stabil overføringsfilm og god varmespredning | Et nyere alternativ, så langsiktige data er tynnere og kostnadene er høyere |
| Molybdendisulfid | Opp til ca. 350 °C, best i tørre atmosfærer | Sterk under høy belastning og lav hastighet, effektiv i vakuum | Fuktighet og fritt vann motvirker det |
En nyttig tommelfingerregel: grafitt for varme og belastning, PTFE for lav friksjon og kjemisk eksponering, grafen når overflatefinish og termisk belastning er krevende, og molybdendisulfid når luften rundt er tørr eller atmosfæren er kontrollert.
Mange prosjekter ender opp med å kombinere alternativer i stedet for å velge ett. En PTFE-innstøpt messingbøssing med en enkelt flens kan for eksempel dekke en radiell belastning og en aksial skulder i én del, noe som sparer monteringstid og forenkler husdesignet.
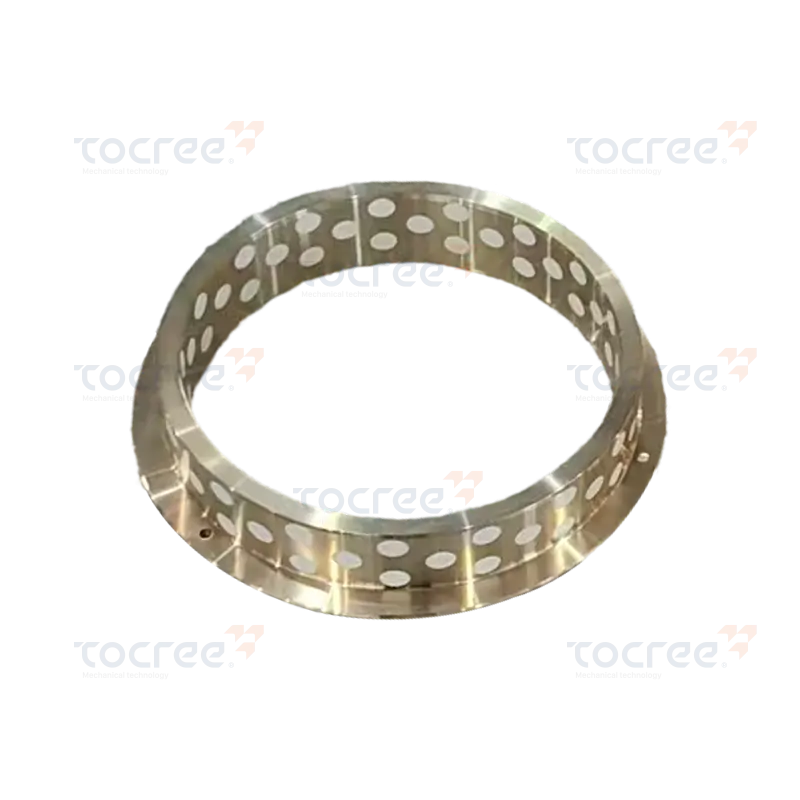 PTFE-innebygd selvsmørende messingbøssing med enkel flens Høy strekkfasthet: Strekkstyrken til dette produktet når opp til 750N/mm², noe som sikrer utmerket mekanisk styrke og stabilitet selv under høye belastningsforhold. Se produkt →
Der belastningen er syklisk og tung, kan smøremiddellommer også sammenkobles med en lett fettfylling som et belte-og-støtte-mål. Det faste smøremiddelet dekker da oppstart, stans og enhver periode når fettet har blitt skjøvet til side, mens fettet har steady-state-plikten.
Matrisen er ikke bare en bærer for innlegget. Den setter belastningskapasiteten, den termiske ledningsevnen, korrosjonsadferden og hvor enkelt delen kan maskineres til den formen tegningen din trenger.
| Matrise | Typiske karakterer | Karakter | Hvor det passer |
|---|---|---|---|
| Tinn bronse | CuSn8, CuSn12Ni2 | God formbarhet, korrosjonsbestandighet og moderat styrke | Generelle gjennomføringer, pumpe- og ventildeler, marine- og prosessmaskineri |
| Aluminium bronse | CuAl9Fe4 | Høy styrke og hardhet, sterk slitasje og sjøvannsbestandighet | Tunglaste foringer, glidere og muttere i gruve-, marine- og metallurgisk utstyr |
| Tinn eller blyholdig messing | HB210 til HB270-serien | Utmerket bearbeidbarhet og god varmeledningsevne | Komplekse maskinerte former, glidere, flensede og gjengede foringer ved moderat belastning |
| Stålstøttet bimetall | Stålbakside med bronselag | Høy bæreevne i tynnvegg, sterk og formstabil | Store diametre, tette installasjonskonvolutter, sfæriske og flensede design |
For store diametre eller tynne radielle vegger er bimetallkonstruksjon ofte det praktiske svaret. Stålunderlaget bærer bøylespenningen og bronselaget gir løpeoverflaten, slik at en tynnvegget del fortsatt tåler en alvorlig belastning.
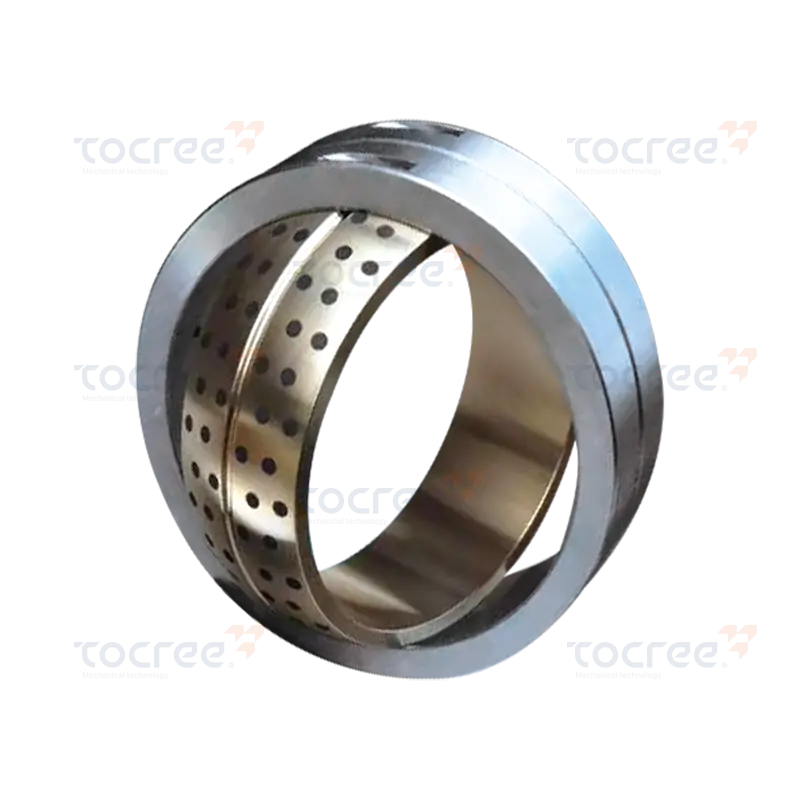 Bimetall selvsmørende kulelager Dette bimetall selvsmørende kulelageret er konstruert for høy ytelse og holdbarhet, med en unik kombinasjon av materialer og avansert produksjon... Se produkt →
Bimetall selvsmørende sfæriske lagre tar den ideen ett skritt videre ved å legge til et sfærisk sete. Lageret absorberer en grad av akselavvik og avbøyning som en stiv sylindrisk bøssing ganske enkelt vil overføre til kantbelastning, som er en vanlig årsak til for tidlig slitasje i lange aksler og sveisede rammer.
Når en kunde sender en tegning, avgjør spørsmålene nedenfor vanligvis materialet og innlegget i løpet av få minutter etter samtale.
Hvis svarene kommer tilbake som sakte, varme, støvete og vanskelige å nå, er normalt en grafittinnstøpt bronsebøssing utgangspunktet. Hvis de kommer tilbake så raske, rene og lett belastet, vil en tynn PTFE-foret messingbøssing være billigere, tynnere og helt tilstrekkelig. Hvis de kommer tilbake som veldig store, tungt belastet og lite plass, fortjener bimetallkonstruksjon sin plass.
Industriene vi leverer deler én egenskap: lagrene deres sitter inne i strukturer, er vanskelige å nå og er dyre å stoppe et anlegg for.
Tungt maskineri er en god illustrasjon. Kraner, gravemaskiner, pressrammer og overføringsutstyr bruker store bøssinger og glideplater nedgravd inne i strukturen, og ingen inspiserer dem ukentlig. En selvsmørende kobberlegeringsdel holder leddene i gang mellom planlagte driftsstanser, og produksjonsevne er like viktig her som materialvalg, fordi en slitt bøssing på halvannen meter ikke er en del noen ønsker å vente tre måneder på.
Medisinsk utstyr og pakkeutstyr er den andre enden av skalaen. Der er lageret lite, bevegelsen er stille, og kravet er vanligvis renslighet fremfor belastning. Et PTFE-innlegg som ikke trenger oljefilm er ofte den avgjørende faktoren når forurensning er uakseptabel.
Fordi vi smelter og støper våre egne kobberlegeringer i stedet for å kjøpe emner, er ikke matrisen begrenset til hva en distributør måtte ha på lager. Den fleksibiliteten hjelper når en tegning krever en karakter som ligger utenfor den vanlige katalogen.
Størrelsesområdet er verdt å si tydelig, fordi det avgjør hvem som faktisk kan sitere en jobb. Kobberhylser kan produseres opp til omtrent halvannen til to meter i diameter, og kobberglideplater opp til fire meter lange, fire hundre millimeter brede og hundre millimeter tykke, med en årlig kobbermaterialproduksjon i området to tusen tre hundre tonn. Ikke-standardformer, inkludert glidere, muttere, snekkehjul og ringer, er en del av det samme daglige arbeidet.
Selv et velvalgt lager kan bli ødelagt i løpet av de første ti minuttene av monteringen, så noen få vaner er verdt å gjenta.
Hvis du ønsker å gå dypere før du velger, vår guide til kobberlegering selvsmørende glidelagertyper, utvalg og bruksområder dekker materialfamiliene, innleggsalternativer og bruksnotater mer detaljert.
Selvsmørende glidelagre i kobberlegering er ikke et universelt svar, og vi vil ikke presentere dem som ett. De er det riktige svaret når skjøten er treg, tung, varm, skitten eller rett og slett for vanskelig å nå med en fettpresse, og hvor kostnaden for et uplanlagt stopp er langt høyere enn kostnaden for delen. Der et fullt hydrodynamisk oljesmurt lager kan vedlikeholdes riktig og billig, er det fortsatt et fornuftig valg.
Det praktiske neste trinnet er lite: send oss tegningen sammen med lasten, glidehastigheten, arbeidstemperaturen og en beskrivelse av miljøet. Fra disse få tallene kan vi vanligvis foreslå en legering, et smøremiddel og en geometri som holder stand, og sitere delen i samme samtale.
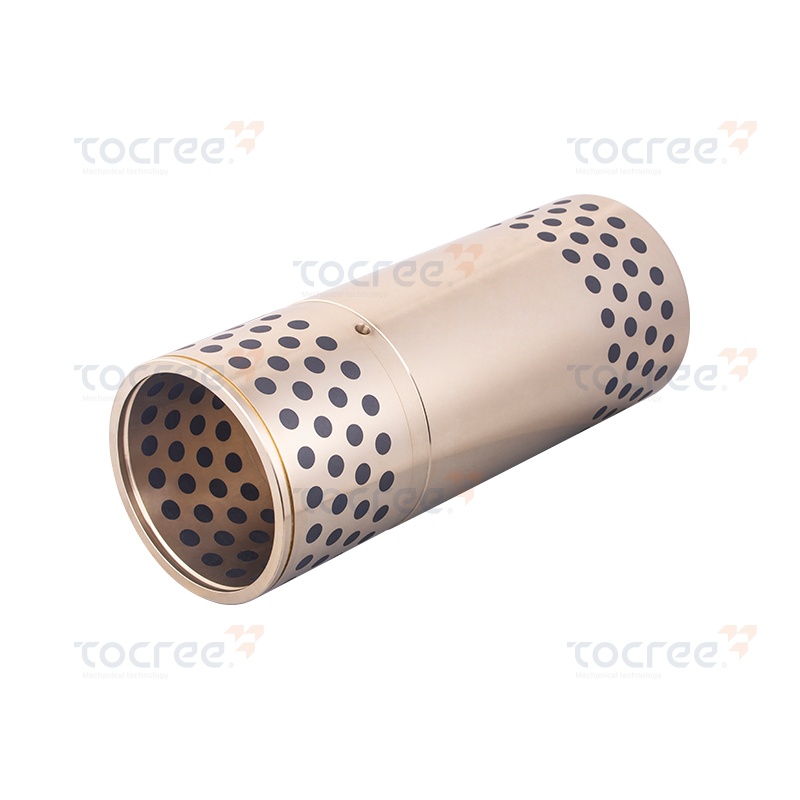
Materialstruktur: Støpt aluminiums messing CuZn25Al6Fe3Mn3, med grafittinnsats. Appli...

Solide selvsmørende kobberringer er høyytelseskomponenter, laget ved presisjonsbearbeiding med hu...
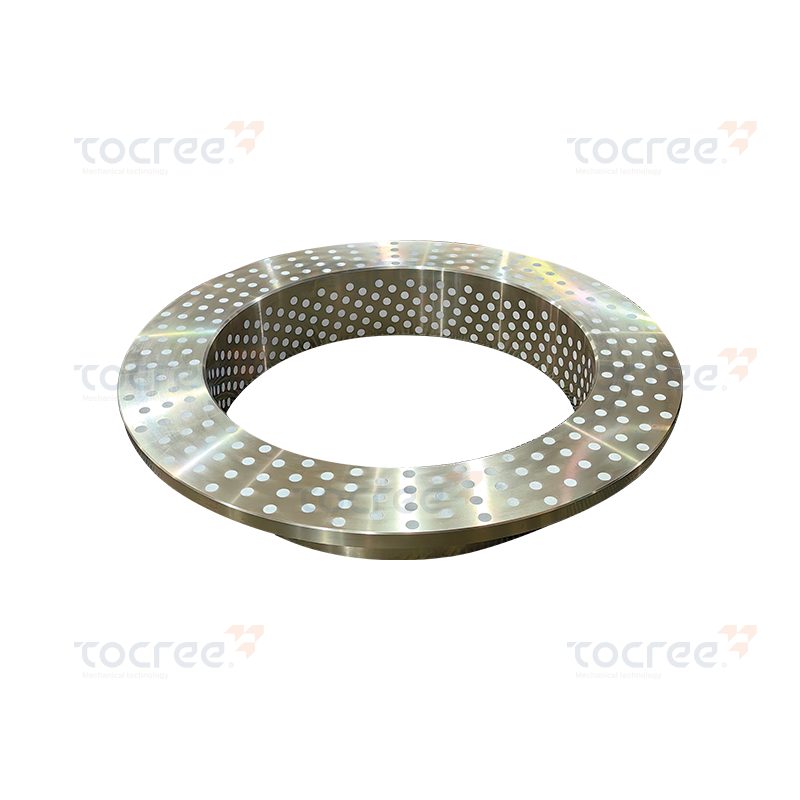
Den PTFE enflens solid selvsmørende kobberhylsen er en høyytelses mekanisk komponent. Den er lage...
Enkeltflens selvsmørende lager (med grafittinnstøping) er en høyytelses solid selvsmørende messin...
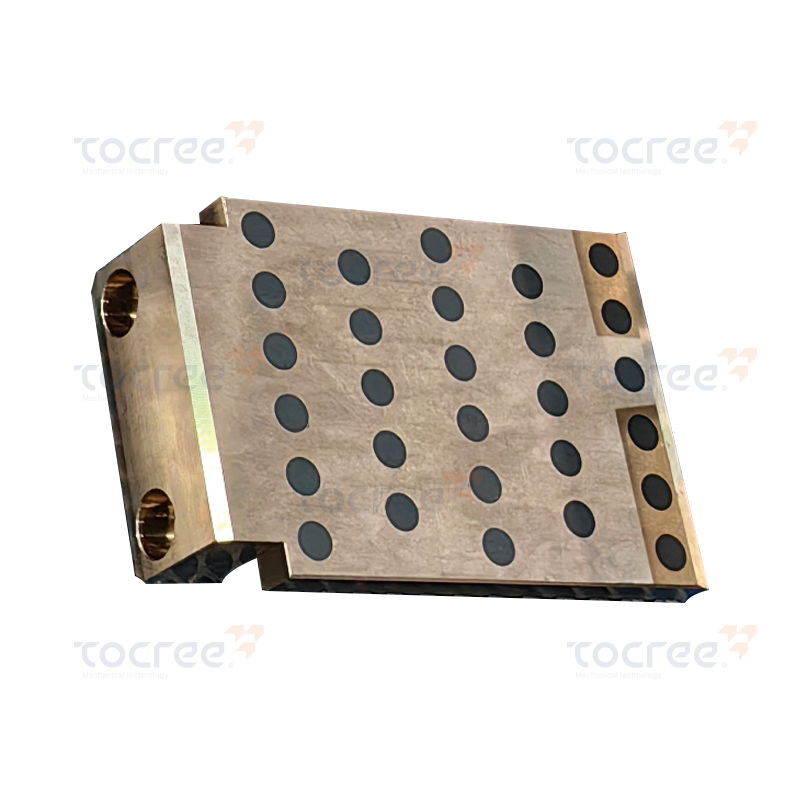
Den L-formede solide selvsmørende glideren er laget ved å legge inn høyrent grafittfast smøremidd...
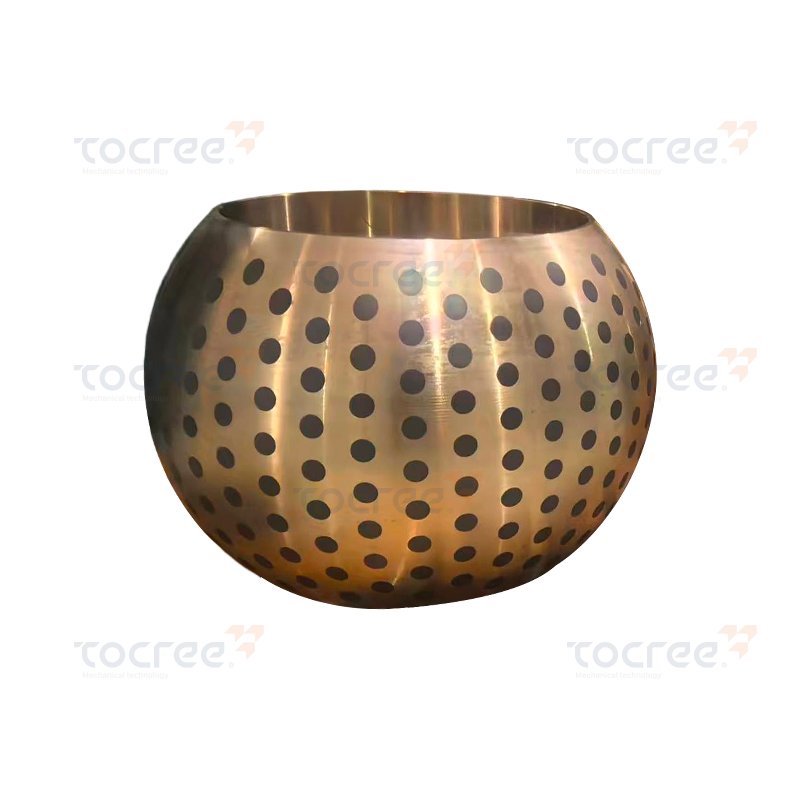
Denne sfæriske selvsmørende kobberhylsen er laget av høyfast høyfast messing som basismateriale. ...
Opphavsrett © 2025 Jiashan Tocree Machinery Co., Ltd. Alle rettigheter forbeholdt.
Tilpassede kobberlegeringer maskindeler
