

For spørsmål og tilbakemeldinger fra kunder, vil vi svare tålmodig og omhyggelig.
Denne festeblokken i aluminiumslegering er laget av 6063 aluminiumslegering som basismateriale. E...
Et stålverk kontaktet Jiashan Tocree Machinery angående et lager som stadig sviktet på en billettoverføringsarm. Den originale bøssingen var en blyholdig tinnbronse, smurt en gang ved montering, og deretter utsatt for mølleskala, kjølevann og varme. Den hadde over brukbar klaring på omtrent seks uker. Erstatningen var en bronseforing i støpt aluminium med et redesignet fettspor, og den første inspeksjonen etter seks måneder viste kun lett, jevn slitasje. Det resultatet er ikke flaks; det er hva som skjer når lagerlegeringen velges mot den virkelige plikten i stedet for fra en katalog.
Glidelager i aluminiumsbronse er den riktige spesifikasjonen når et glidelager må bære tunge belastninger, absorbere støt eller kontinuerlige svingninger, tåle støv og vann, og overleve med begrenset smøring. De er sterkere enn de fleste andre kobberlegeringer, motstår sjøvann og industriell korrosjon, og går mot herdet stål uten å gnage. Avveiningen er kostnad: aluminiumbronse er dyrere enn standard bly- eller tinnbronse. Ingeniører bør derfor bruke det der forholdene rettferdiggjør premien, og deretter designe lageret riktig når materialet er valgt.
Aluminiumbronse er en familie av kobberlegeringer der aluminium er det viktigste legeringselementet, vanligvis mellom 8% og 14%, med jern, nikkel eller mangan tilsatt for å foredle strukturen. Vanlige glidelagerkvaliteter inkluderer CuAl9Fe4 og CuAl10Fe5Ni4. Komponenter støpes først, deretter maskineres til foringer, trykkskiver, glideplater, sliteputer og andre lagerformer.
Fire egenskaper forklarer ytelsen i glidelagre:
For glidelagre er kombinasjonen av belastningskapasitet og gnistmotstand det som skiller aluminiumbronse fra resten av kobberlegeringsfamilien.
Start med konklusjonen. Velg aluminiumbronse når belastningen er tung, miljøet er etsende eller skittent, eller smøringen er usikker. Velg tinnbronse når lageret er lett belastet, kontinuerlig oljesmurt og beskyttet mot forurensning.
| Eiendom | Aluminium bronse | Tinn bronse |
|---|---|---|
| Typiske karakterer | CuAl9Fe4, CuAl10Fe5Ni4 | CuSn8, CuSn12Ni2 |
| Strekkfasthet (støpt) | 450–700 MPa | 250–400 MPa |
| Typisk hardhet | HB 150–200 | HB 80–120 |
| Sjøvann korrosjonsbestandighet | Utmerket | Bra |
| Motstand mot stål | Høy | Moderat |
| Konformbarhet og innbyggingsevne | Moderat | Bra |
| Best egnet plikt | Tung, sjokk, skitten, begrenset smøremiddel | Oljesmurt generell maskineri |
Tinnbronse er mykere og deformeres lettere, noe som hjelper den å tilpasse seg akselfeil og legge inn små slipende partikler i et rent oljesystem. Aluminiumsbronse holder formen og motstår slitasje, noe som betyr noe når oljefilmen er tynn, lageret er utsatt for avleiring eller støv, eller belastningen er høy nok til å presse ut smøremidlet. For saktegående, tungt belastede lagre er aluminiumbronse det tryggere valget.
For en mer detaljert sammenligning av legeringsfamilier og praktiske grenser, se vår komplett guide til aluminium bronse foringer og lagre .
Materialvalg er bare halvparten av ingeniørarbeidet. Et glidelager i aluminium av bronse er fortsatt avhengig av at tre tall er riktige: løpeklaring, matchende overflatehardhet og smøregeometri.
Aluminiumbronse løper best mot en varmebehandlet ståloverflate i området 40–55 HRC, ferdig til omtrent 0,4–0,8 µm Ra. En myk aksel vil slites raskere enn lageret, og å bytte ut en lang aksel er langt dyrere enn å bytte ut en bøssing. Hvis den sammenkoblede delen ikke kan herdes, forvent en kortere total levetid og planlegg et slitasjeinspeksjonsintervall deretter.
Løpeklaring for en aluminiumsbronsebøssing er vanligvis satt litt større enn for en mykere tinnbronse, fordi den hardere legeringen er mindre tilgivende for termisk ekspansjon og presspasningsforvrengning. Som et utgangspunkt for en slipt stålaksel, bruk ca. 0,1 % av akseldiameteren for kontinuerlig rotasjon, og legg deretter til et tillegg for driftstemperatur og sykliske belastninger. For stram passform er en langt mer vanlig årsak til feil enn klaring som er marginalt for sjenerøs.
Oljespor fordeler smøremiddel jevnt over den belastede sonen. Rette aksiale spor passer til oscillerende bevegelser, periferiske spor passer kontinuerlig rotasjon, og kryss- eller spiralmønstre passer til reverserende belastninger. Rillekanter må være glatte og avgradede; en skarp kant skraper bort smøremiddelfilmen og fanger opp slitasjerester. Når belastningsretningen ikke er konstant, er den enkleste pålitelige løsningen ofte en bøssing med et maskinert fettspor i stedet for en feltskåret sliss, fordi håndkuttet geometri varierer i bredde og dybde.
 Sylindrisk bøsning i bronse av aluminium med bearbeidet fettspor Denne rette hylsen kombinerer ZCuAl10Fe3 aluminiumsbronse med et presisjonsmaskinert fettspor, og tilbyr høy styrke, termisk ledningsevne og slagfasthet for tunge belastninger, oscillerende eller reverserende applikasjoner. Se produkt →
En rask screeningberegning er PV-verdien: trykk multiplisert med glidehastighet. Aluminiumsbronse tåler høyt trykk ved lav hastighet, men tillatt trykk faller raskt når glidehastigheten øker. Et oscillerende lager som beveger seg bare noen få grader per slag kan kjøre med mye høyere overflatetrykk enn en kontinuerlig roterende tapp. Bruk PV-grenser levert av produsenten for den spesifikke karakteren i stedet for generiske trykte tabeller, og bekreft dem med en benktest hvis applikasjonen er kritisk.
Se på de virkelige driftsforholdene, og applikasjonene følger direkte:
Flate skyveapplikasjoner bruker det samme aluminiumbronsematerialet i form av lagerputer og glideplater i stedet for runde bøssinger. Når designet krever flat geometri som glidebaner, støtteputer eller trykkflater, gir en maskinert kobberlagerpute den samme legeringsytelsen i plateform.
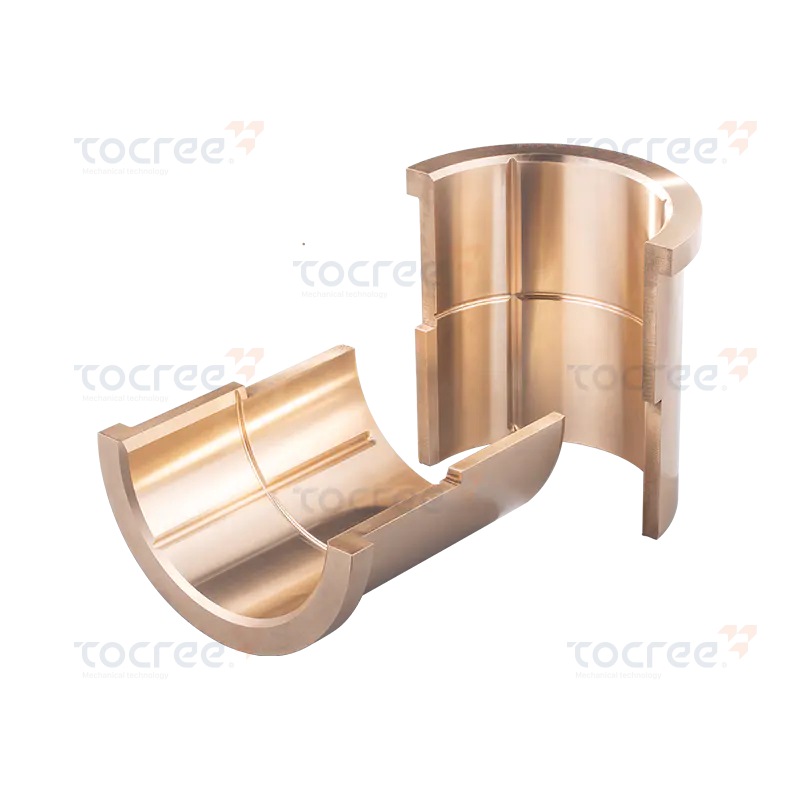 Tinn bronse kobber lagerpute for flate glideoverflater En flat kobberlagerplate presisjonsprodusert av CuSn12 tinnbronse, som gir slitasje- og korrosjonsmotstand for glidebaner, støtteputer og skyveflater i krevende industrielt utstyr. Se produkt →
Et aluminiumsbronselager laget av riktig legering svikter fortsatt tidlig hvis støpingen inneholder krymping eller porøsitet, eller hvis maskinering etterlater en revet overflate. Fordi dette materialet er valgt for alvorlig bruk, bestemmer produksjonskvaliteten vanligvis forskjellen mellom et lager på seks uker og et tolv måneders lager.
En produsent som heller sin egen kobberlegering kontrollerer kjemien helt fra begynnelsen. Jiashan Tocree driver sin egen smelteovn og sentrifugalstøpemaskiner, og produserer omtrent 2300 tonn kobberlegering per år. Støping og presisjonsbearbeiding under ett tak fjerner risikoen for manglende samsvarende materialsertifikater, reduserer ledetiden for ikke-standardiserte former, og lar det samme ingeniørteamet være ansvarlig for både råstrukturen og den endelige toleransen.
Selskapet maskinerer bøssingdiametere på opptil 1,5–2 meter og glideplater på opptil 4 meter, 400 millimeter brede og 100 millimeter tykke. For store deler er det nødvendig med et temperaturkontrollert verksted og nøye planlegging av verktøybanen for å holde geometriske toleranser som ellers ville vært umulig å garantere.
Selv for vanlige diametre er maskineringsdisiplinen den samme. En standard bronsegjennomføring er et godt utgangspunkt for å evaluere boringstoleranser, rundhet og overflatefinish før man forplikter seg til en helt tilpasset del.
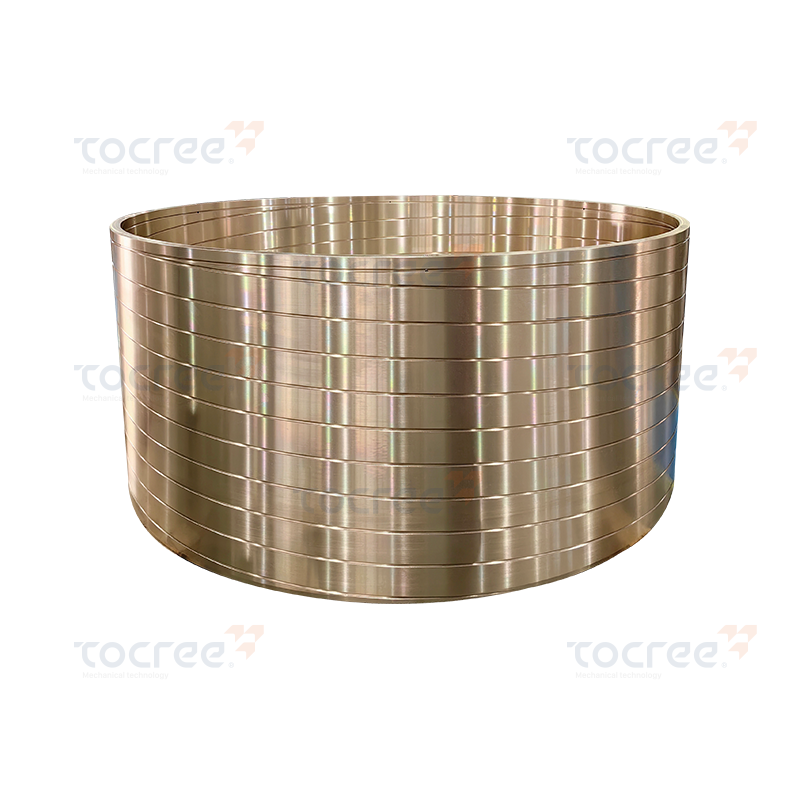 Sentrifugert støpt tinnbronsebøssing med tilpassede oljeriller Denne bronsebøssingen er produsert via sentrifugalstøping med valgfrie indre og ytre oljespor, og gir høy strekkfasthet, hardhet og korrosjonsmotstand for holdbar lagerytelse. Se produkt →
Noen lagerposisjoner kan ganske enkelt ikke smøres på nytt: forseglede dreietapper, nedsenkede marinearmaturer, indekseringsmekanismer og utstyr inne i verner eller rene rom. I de tilfellene er en solid selvsmørende variant med grafitt- eller PTFE-innlegg verdt å vurdere. Grunnmaterialet og støpeveien er den samme som for vanlig aluminiumsbronse, men solide smøremiddelpellets presses inn i veggen og slipper en film under glidning.
Ikke forvent at tørrgående PV-grenser samsvarer med et fettmatede aluminiumsbronselager; tallene er lavere, og valget bør valideres mot den faktiske plikten. Der ettersmøring er umulig, er kombinasjonen av et sterkt kobberlegeringsskall og innebygd solid smøremiddel en praktisk reserve.
Den praktiske spesifikasjonen for et glidelager i aluminiumsbronse er ikke et enkelt katalognummer. Det er en lastkasse, en legeringskvalitet, en smøreplan og en produsent som kan utføre både støping og maskinering til den nødvendige toleransen. Bruk aluminiumsbronse der tinnbronse har vist seg å være for myk, hvor vann eller korrosjon er tilstede, eller hvor ettersmøring er upålitelig. Design oljesporet, herd den sammenkoblede overflaten og bekreft PV-tallene med støperiet før du legger inn bestillingen. Gjøres det riktig, blir lageret den siste delen av maskinen du trenger å bekymre deg for.
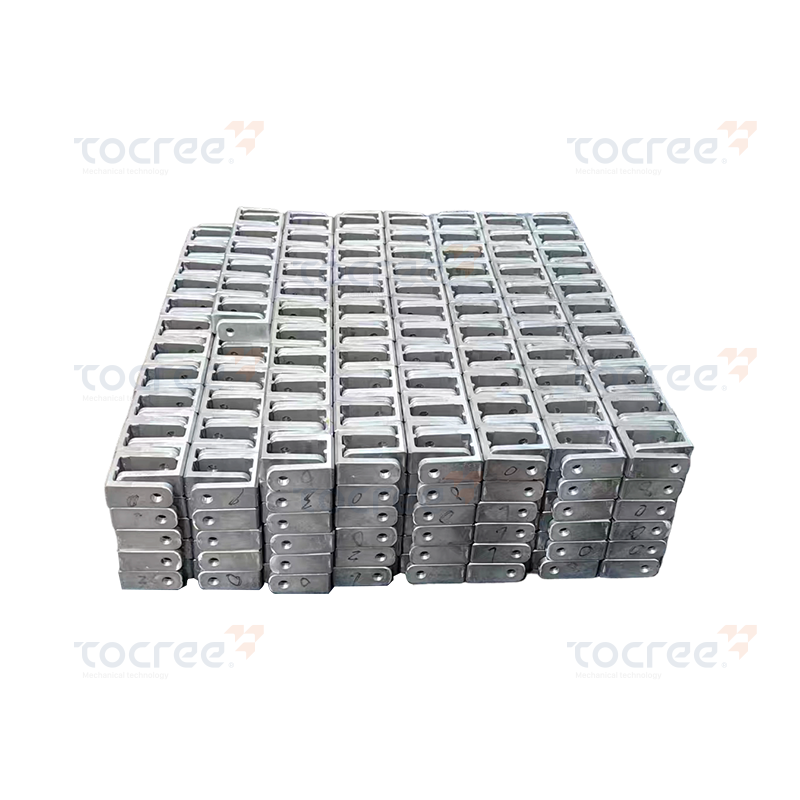
Denne festeblokken i aluminiumslegering er laget av 6063 aluminiumslegering som basismateriale. E...
Opphavsrett © 2025 Jiashan Tocree Machinery Co., Ltd. Alle rettigheter forbeholdt.
Tilpassede kobberlegeringer maskindeler
