

For spørsmål og tilbakemeldinger fra kunder, vil vi svare tålmodig og omhyggelig.
Materialstruktur: Støpt aluminiums messing CuZn25Al6Fe3Mn3, med grafittinnsats. Appli...
Se for deg en støpemaskin som går i tre skift, seks dager i uken. Styrebøssingene i vippemekanismen trenger fett med noen timers mellomrom, men varmen myker smøremidlet og oljen drypper på nystøpte deler. Over tid slites bøssingen ujevnt og hele koblingen løsner. En aluminium bronse grafitt bøssing løser dette ved å bygge et solid smøremiddel direkte inn i lagerveggen. Konklusjonen er grei: Hvis du har en tung, saktegående skjøt som ingen kan nå med en fettpresse, er denne materialkombinasjonen en av de mest pålitelige måtene å forlenge levetiden på.
Grunnmaterialet betyr mer enn de fleste kjøpere er klar over. Aluminiumsbronse inneholder mellom 9% og 14% aluminium, vanligvis med jern- og nikkeltilsetninger. Dette gir legeringen høyere strekkfasthet, bedre slagfasthet og overlegen korrosjonsbestandighet sammenlignet med vanlig tinn eller fosforbronse. I sjøvann, kjemiske anleggsatmosfærer eller varmtvalsende miljøer danner aluminiumsbronseoverflaten et stabilt, beskyttende oksidlag som motstår gropdannelse og erosjon.
Grafitt settes deretter inn i borede hull i gjennomføringsveggen, arrangert i et gitter- eller spiralmønster. Når akselen roterer, smøres den myke grafitten på overflaten, og skaper en tynn, tørr smørefilm. Filmen følger akseloverflaten og holder friksjonskoeffisienten lav selv når maskinen har vært inaktiv i flere uker. I motsetning til fett eller olje, oksiderer ikke grafitten raskt ved høy temperatur og vaskes ikke bort når vann eller damp er tilstede.
Sammenlignet med en vanlig bronsebøssing som er avhengig av ekstern oljetilførsel, tilbyr aluminiumsbronsegrafittbøssingen tre praktiske fordeler: den eliminerer daglige smøreoppgaver, den beskytter akselen mot metall-til-metall-kontakt under oppstart, og den tolererer kortvarig overbelastning bedre fordi grafittfilmen forblir på plass.
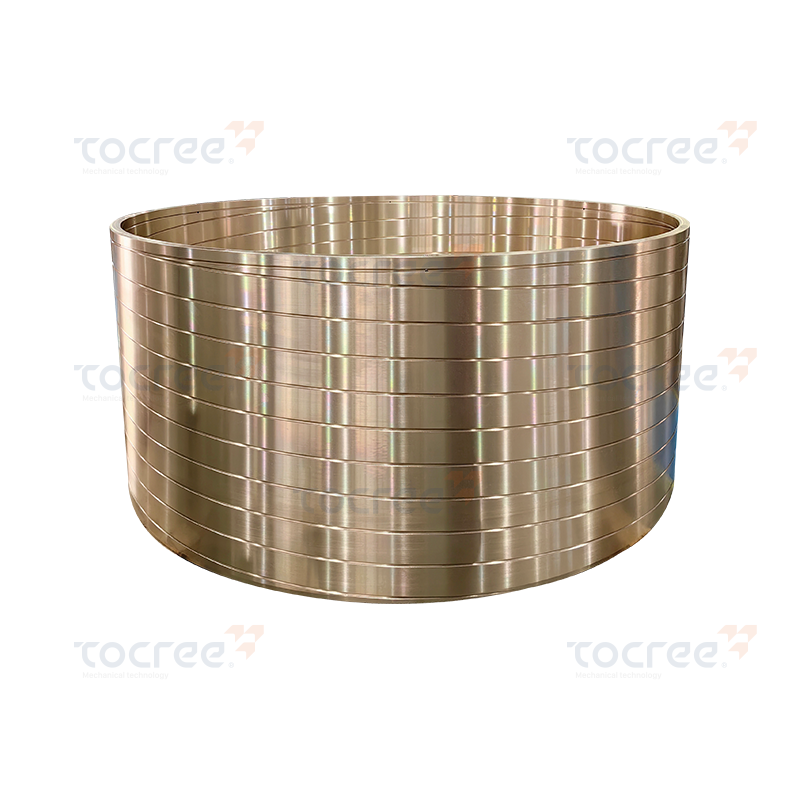 Tinn bronsebøssing med tilpassede oljeriller for tung industribruk Denne sentrifugalstøpte tinnbronsehylsen tilbyr høy strekkfasthet, slitestyrke og korrosjonsbestandighet. Tilpassbare oljespor og god forlengelse gjør den egnet for krevende industrielle applikasjoner som krever holdbarhet og bæreevne. Se produkt →
| Ytelsesområde | Aluminium bronse grafitt bøssing | Vanlig bronsebøssing |
|---|---|---|
| Smøremetode | Innstøpt grafitt som fast smøremiddel | Krever eksternt fett eller olje |
| Typisk hardhetsområde | HB 200–280, avhengig av karakter | HB 60–120, avhengig av karakter |
| Vedlikeholdsintervall | Måneder eller år uten ettersmøring | Daglig eller ukentlig ettersmøring |
| Korrosjonsbestandighet | Utmerket i vann, salter og syrer | God i tørr luft, dårlig i aggressive medier |
| Beste hastighetsområde | Lav til moderat applikasjoner med høy belastning | Lavt til høyt, med oljetilførsel |
Det sterkeste beviset kommer fra applikasjoner hvor nedetid er dyrt og tilgang for vedlikehold er vanskelig. I metallurgisk maskineri , styrebøsninger i ovnsdører og valseverksjusteringer fungerer i støv og strålevarme. I marine maskineri , rorlager og dekksvinsjhus møter saltvannssprut og lange perioder uten drift. Lignende forhold forekommer i petroleumsboreutstyr, traktporter, containerspredere og koblingskoblinger for støpemaskiner.
Du bør vurdere denne typen bøssing når flere forhold eksisterer samtidig:
Når disse kriteriene er oppfylt, varer ikke grafittbusken bare lenger; det forbedrer også den generelle påliteligheten til sammenstillingen. En kinesisk produsent med et fullt kobberstøpestøperi kan produsere disse bøssingene med tette toleranser og konsekvent grafittpluggtetthet, noe som er avgjørende for pålitelig ytelse.
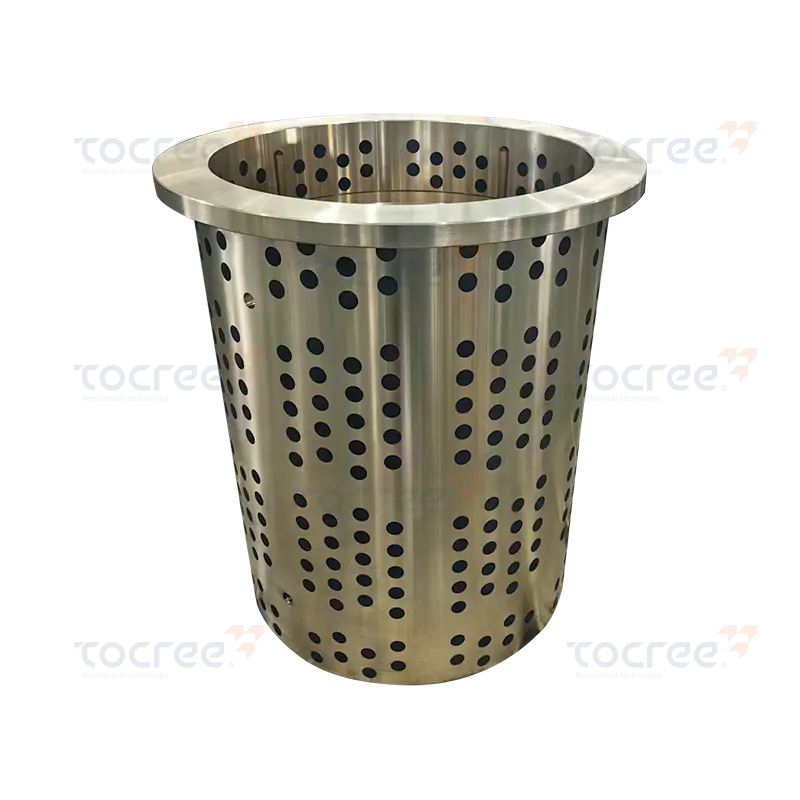 Grafitt-innstøpt selvsmørende messingbøssing for vedlikeholdsfri drift Denne messingbøssingen med én flens med innebygd grafitt gir kontinuerlig smøring uten ekstern olje, noe som reduserer vedlikehold og nedetid. Den er ideell for applikasjoner med lav hastighet og høy belastning i vanskelig tilgjengelige eller tøffe miljøer. Se produkt →
Å velge riktig bøssing starter med legeringskvaliteten. For en aluminium bronse grafitt bøssing er de vanligste industrielle kvalitetene C95400 (støpt), C95500 og C95900 i nordamerikansk praksis, eller kinesiske kvaliteter som ZCuAl9Fe4 og ZCuAl9Fe4Ni4Mn2. Hver klasse tilbyr en annen balanse mellom styrke, slitestyrke og korrosjonsbestandighet. For tunge støtbelastninger er de nikkelbærende kvalitetene sikrere. For sjøvannsservice gir høyt aluminiuminnhold bedre beskyttelse mot delegering.
Hardhet er viktig fordi den bestemmer hvor godt bøssingen motstår slitasje og kantbelastning. Hardheten bør spesifiseres sammen med akselhardheten og løpeklaringen. I mange redesign av utstyr ber ingeniører om en bøssinghardhet på HB 220–260 når akselen er 45–55 HRC. Hvis akselen er mykere, kan det hende at bøssingen også må være mykere for å unngå aggressiv slitasje på akseloverflaten.
Grafittoppsett er ikke dekorativt. Det har direkte innflytelse på lastekapasiteten. Flere plugger betyr mer solid smøremiddelreserve, men de reduserer også det effektive lagerområdet. Som regel bør det totale grafittarealet ikke overstige 30–40 % av bæreflaten. For svært skitne miljøer har et grovt rutenett med færre, men større plugger en tendens til å fungere bedre, fordi grafittfilmen er tykkere og mer i stand til å skyve forurensninger til side.
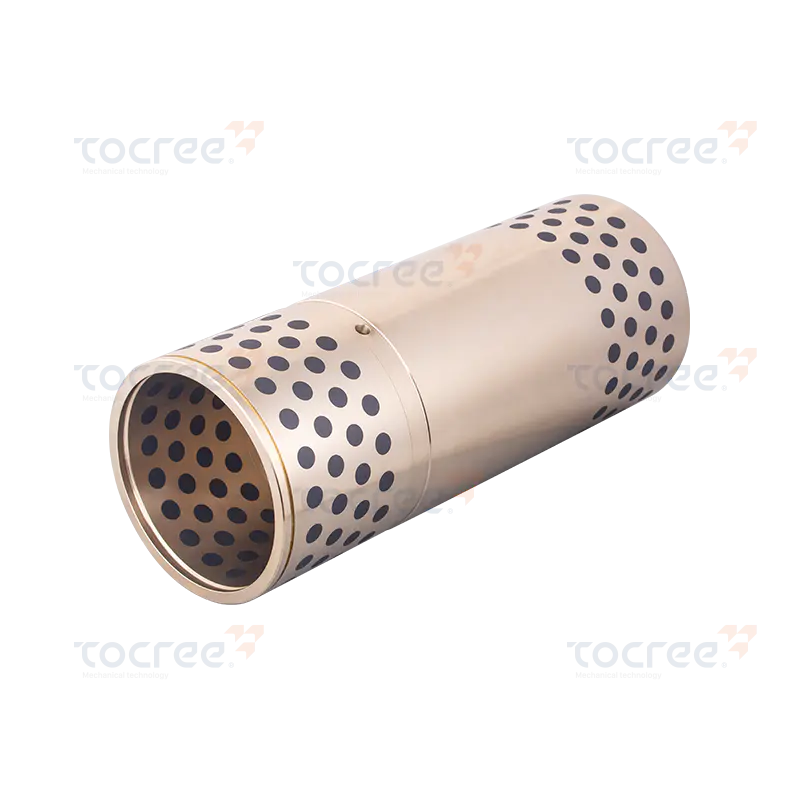 Messingbøssing av aluminium med grafittinnsatser for motstand mot forurensninger Denne solide selvsmørende bøssingen kombinerer høyfast aluminiumsmessing med grafittplugger, og gir pålitelig smøring og motstand mot forurensninger. Egnet for høye temperaturer, tung belastning og hyppig omstart i krevende bransjer. Se produkt →
De fleste aluminium bronse grafitt foringer kjøpes ikke fra en katalog. De er laget etter tegninger fordi maskinbyggere trenger spesifikke hullmønstre, flenser, oljespor eller til og med delte foringer. En pålitelig leverandør skal kunne håndtere både støpingen og presisjonsbearbeidingen.
Jiashan Tocree Machinery Co., Ltd. kontrollerer hele prosessen fra sin egen kobbersmelteovn og sentrifugalstøpemaskiner. Det betyr at basislegeringen er produsert internt, grafittpluggene er satt inn, og den endelige boringen og ytre diameteren er maskinert med stramme toleranser. Selskapet har laget bøssinger opp til 1,5–2 meter i diameter og kobberglideplater opp til 4 meter lange, så store og uvanlige deler er ikke noe problem. Konstanttemperaturverkstedet brukes til høynøyaktighet etterbehandling og måling.
Når du kontakter produsenten, del den komplette tegningen med kritiske dimensjoner, legeringskvaliteten du forventer og driftsforholdene. Nevn forventet radiell belastning, akselhastighet, omgivelsestemperatur og om smøring er helt fraværende. Leverandøren kan da foreslå den beste grafittpluggstørrelsen og -mønsteret, samt anbefale en passende klaring for å unngå fastsetting under termisk ekspansjon.
Fordi selskapet fokuserer på ikke-standarddeler, kan det støpe og bearbeide spesielle former som L-formede glidere, gjengede lober og buede sliteplater. Denne fleksibiliteten er viktig når du ettermonterer en eksisterende maskin der standard kataloggjennomføring ikke samsvarer med husets geometri.
En aluminium bronse grafitt bøssing trenger fortsatt en forsiktig passform. Før du trykker den inn, rengjør foringsboringen og akselen. Bruk en liten interferenspasning på den ytre diameteren, typisk H7/p6 eller lignende, avhengig av huset. Avfase forkanten av bøssingen for å forhindre skraping under montering. Ikke hammer direkte på grafittpluggene; bruk en hylse eller en presse for å påføre kraft jevnt.
Etter installasjonen hjelper en første innkjøring grafittoverføringsfilmen til å danne seg på skaftet. Hvis skaftet er nytt og overflateruheten er over Ra 0,8 µm, er ikke glattere bedre. Faktisk gir en moderat ruhet på rundt Ra 0,4–0,8 µm grafitten noe å legge inn i. Ikke bruk tungt fett på grafittoverflaten; fett kan blokkere frigjøringen av grafitt og redusere den selvsmørende effekten.
Inspiser gjennomføringen etter den første driftsmåneden. Se etter mørkegrå bånd på skaftet, som indikerer at grafitt overføres riktig. Eventuelle riss eller lyse, polerte flekker på skaftet kan bety at grafittpluggene er utslitt eller at klaringen er for stram. Ved normal drift skal bøssingen gå stille uten utvendig smøring.
Aluminiumsbronsegrafittforinger er ikke en universalløsning for alle lager, men for tunge, saktegående skjøter i tøffe miljøer er de vanskelige å slå. De fjerner den vanligste årsaken til for tidlig svikt: mennesker glemmer å smøre. Ved å pare en korrosjonsbestandig aluminiumsbronsematrise med en konstruert grafittplugglayout, får du en komponent som overlever år med hardt arbeid nesten uten oppmerksomhet.
Hvis du skal bytte ut en bøssing, mål den defekte delen, bekreft legeringen og hardheten, og be leverandøren om å bearbeide en erstatning med samme grafittmønster. Når passformen er riktig og grafitten er riktig innebygd, vil den nye bøssingen betale seg selv ved å redusere planlagte vedlikeholdstimer.
Materialstruktur: Støpt aluminiums messing CuZn25Al6Fe3Mn3, med grafittinnsats. Appli...

Denne kobberbaserte oljeavløpsringen er laget av høykvalitets tinnbronse gjennom presis behandlin...
Enkeltflens selvsmørende lager (med grafittinnstøping) er en høyytelses solid selvsmørende messin...
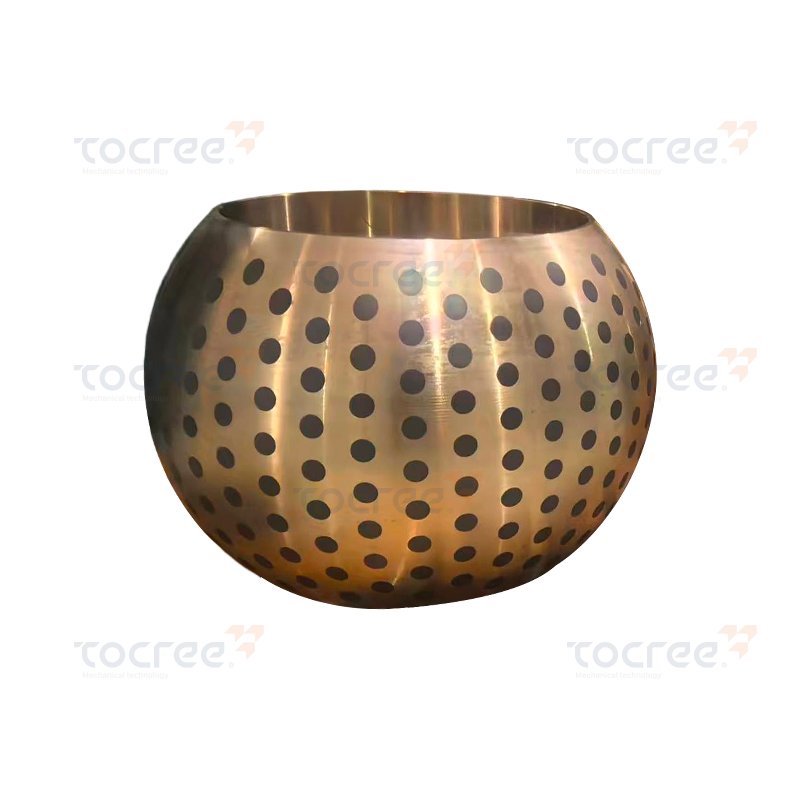
Denne sfæriske selvsmørende kobberhylsen er laget av høyfast høyfast messing som basismateriale. ...
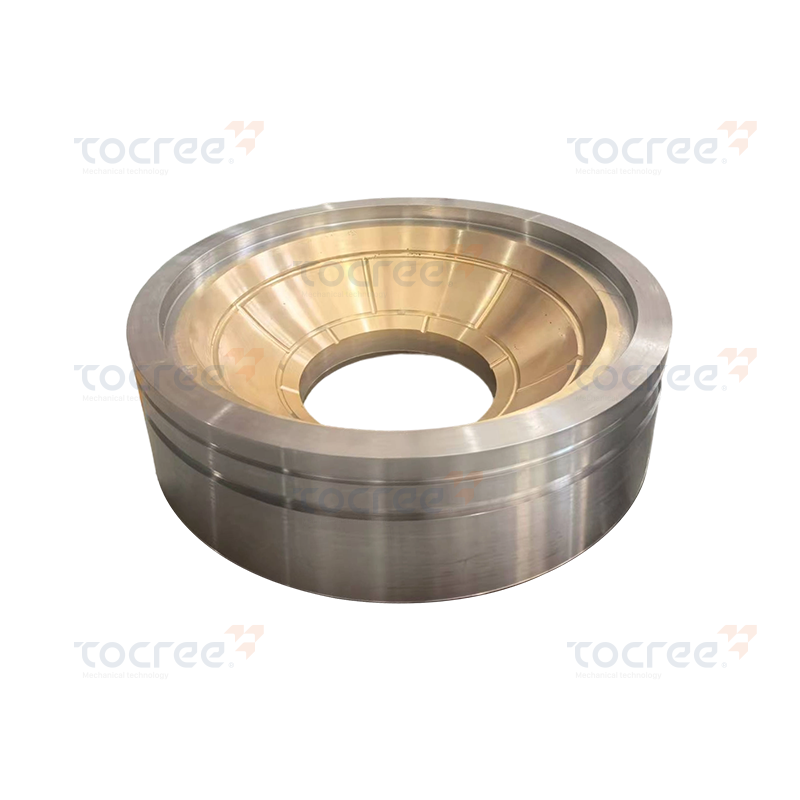
Bronse-stål sfærisk bøssing er laget av 42CrM04 legert stål og høyfast messing, og tilbyr utmerke...

Bronse-stål flensbøssing kombinerer fordelene med SCM435 legert stål og høyfast messing, og tilby...
Opphavsrett © 2025 Jiashan Tocree Machinery Co., Ltd. Alle rettigheter forbeholdt.
Tilpassede kobberlegeringer maskindeler
