

For spørsmål og tilbakemeldinger fra kunder, vil vi svare tålmodig og omhyggelig.
Denne kobberbaserte spesialformede glideren er spesialdesignet for høyytelses industrielle applik...
Når en aksel scorer inne i en bøssing lenge før garantiperioden utløper, får feilen ofte skylden på selve materialet. Etter min erfaring med støpte bronsedeler er den virkelige årsaken vanligvis en kombinasjon av feil legeringskvalitet, utilstrekkelig smøring eller en støpeprosess som etterlater restspenning og porøsitet. For aluminiumsbronsegjennomføringer er det praktiske svaret å behandle bøssingen som et system: definer først belastningen og miljøet, velg deretter sammensetning, sporoppsett og bearbeidingsrute.
Aluminiumbronse er en kobberlegering der aluminium er hovedtilsetningen, typisk 8–12 vekt%. Jern, nikkel og mangan tilsettes for å foredle kornet og øke styrken. Resultatet er et lagermateriale som holder sin lastekapasitet ved høye temperaturer og tåler sjøvann, brakkvann og mange kjemiske prosessvæsker. I motsetning til tinnbronse, som motstår slitasje hovedsakelig på grunn av mykhet og innebygde partikler, bærer aluminiumbronse last gjennom sin egen harde, arbeidsherdede overflate. Det er grunnen til at en bøssing laget av denne legeringen kan overleve i et valseverksfører eller en marinegirkasse der en messingbøssing vil deformeres i løpet av noen uker.
Du bør ikke tenke på aluminiumsbronse som en drop-in erstatning for hver bronsebøssing. Det er ikke det billigste alternativet, og det favoriserer sakte, tunge, frem- og tilbakegående bevegelser mer enn høyhastighetsrotasjon. Når designet krever høy overflatehastighet og kontinuerlig filmsmøring, kan en blyholdig bronse eller en grafittinnstøpt bronse faktisk være bedre. Men når akselen er treg, belastningen er høy, og vann eller damp fortsetter å vaske bort fettet, er aluminiumbronse den pålitelige standarden.
Det er ingen enkelt "aluminium bronse" oppskrift. Arbeidshestkvalitetene er sentrert på 9–10 % aluminium med en liten mengde jern. C95400, for eksempel, er en støpt aluminiumsbronse med omtrent 10,5 % aluminium, 4 % jern og mindre enn 1 % nikkel. En lignende europeisk betegnelse er CuAl9Fe4, som forekommer i vår egen kobberlegeringsproduksjon. Jerninnholdet danner harde intermetalliske partikler som forbedrer slitestyrken uten å trenge en separat varmebehandling. Hvis miljøet er svært etsende, tilfører nikkelaluminiumbronse som C95800 flere prosent nikkel og mer mangan, noe som gir bedre motstand mot kavitasjon og angrep.
Forskjellene har betydning for innkjøp. En kjøper som kun spesifiserer "aluminium bronse foring" kan få en lav-aluminium karakter som ser lik ut etter maskinering, men svikter raskt under høye sjokkbelastninger. Spør etter nøyaktig standard, målt hardhet etter maskinering, og leverandørens faktiske støpepraksis. Tabellen nedenfor viser de brede forskjellene mellom vanlige bøssingslegeringer.
| Eiendom | Aluminium bronse | Tinn bronse | Blyholdig messing |
|---|---|---|---|
| Strekkstyrke | Høy (600–750 MPa) | Middels (250–350 MPa) | Lav–middels (200–300 MPa) |
| Hardhet (HB) | 170–220 | 70–120 | 60–120 |
| Korrosjonsbestandighet | Utmerket | Bra | Rettferdig |
| Bearbeidbarhet | Rettferdig–good | Rettferdig | Utmerket |
| Typisk bruk | Tung belastning, våte eller sure miljøer | Generelt lager, moderat belastning | Bruk med lav belastning og høy hastighet |
Når en tegning sier "CuAl9Fe4", ikke la den erstattes med en generell bronsebøssing uten godkjenning. Kostnadsforskjellen er liten sammenlignet med nedetiden i prosessen forårsaket av en for tidlig utskifting.
Den største skjulte variabelen i aluminiumsbronsebøssinger er hvordan emnet ble laget. Sandstøping er billig, men gir ofte grove korn og indre krymping. Kontinuerlig støpt stang er bra for enkle sylindriske foringer, men kan ikke enkelt produsere store flenser eller komplekse oljespor. Sentrifugalstøping er ideell for tungveggede bøssinger med stor diameter fordi spinneformen skyver gass og urenheter mot boringen, hvor de fjernes ved etterfølgende maskinering. De beste støperiene bruker en kombinasjon av sand, sentrifugale og kontinuerlige prosesser og dekker hele ruten fra råkobbersmelting til endelig dreiing.
Dette har betydning fordi aluminiumbronse har et smalt størkningsområde. Hvis helletemperaturen er for høy eller kjølehastigheten er ujevn, får du slagginneslutninger som vises som groper på den maskinerte boringen. Disse gropene blir sprekkstartere under syklisk belastning. Så når du vurderer en leverandør, spør om deres metallkjemikontroll, størrelsen og typen på smelteovnen deres, og inspeksjonen de utfører før de snus. En leverandør som smelter og støper sin egen legering kan holde sammensetningen innenfor et tett vindu; et maskinverksted som kun kjøper hylleemner har mindre kontroll.
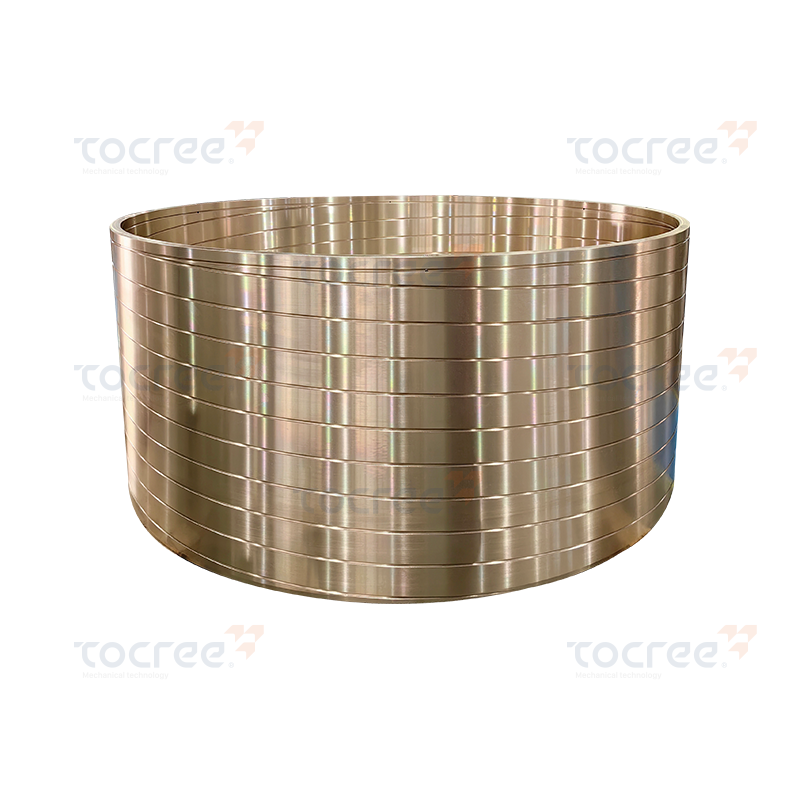 Tinn bronse Bushing with Custom Oil Grooves Denne tinnbronsebøssingen er laget ved sentrifugalstøping og maskinert med tilpassede oljespor. Den tilbyr høy styrke, god slitestyrke og korrosjonsbestandighet, noe som gjør den egnet for tunge industrielle applikasjoner. Se produkt →
Smøregeometri kan gjøre en marginal bøssing til en pålitelig. For fettsmurte aluminiumsbronsebøssinger hjelper det klassiske spiralsporet på boringen å fordele fett over hele kontaktsonen. Det er ikke en dekorasjon. Sporbredden og -dybden må passe til fettets viskositet og akselhastigheten. For grunt og fettet forblir i midten; for dypt og kontaktområdet faller, noe som øker trykket og øker slitasjen.
For utstyr som går tørt eller hvor olje er uønsket, er en grafittinnstøpt aluminiumsbronsebøssing et praktisk alternativ. Grafittpluggene fungerer som solide smøremiddelreservoarer, så bøssingen trenger kun minimalt med utstryk og kan operere med lave hastigheter i flere måneder uten ettersmøring. Grafittorienteringen er også viktig: større plugger fungerer bedre i skitne eller støvete miljøer, mens mindre, tettere plugger går stillere i en tettsittende montering.
Hvis maskinen utsettes for vannvask eller damp, trenger du enten et spor uten grafitt eller en korrosjonsbestandig kvalitet, fordi vann kan lekke ut noe grafitt. I så fall er et spiralspor med et kompatibelt vannbarrierefett ofte sikrere enn å stole på solid smøremiddel alene.
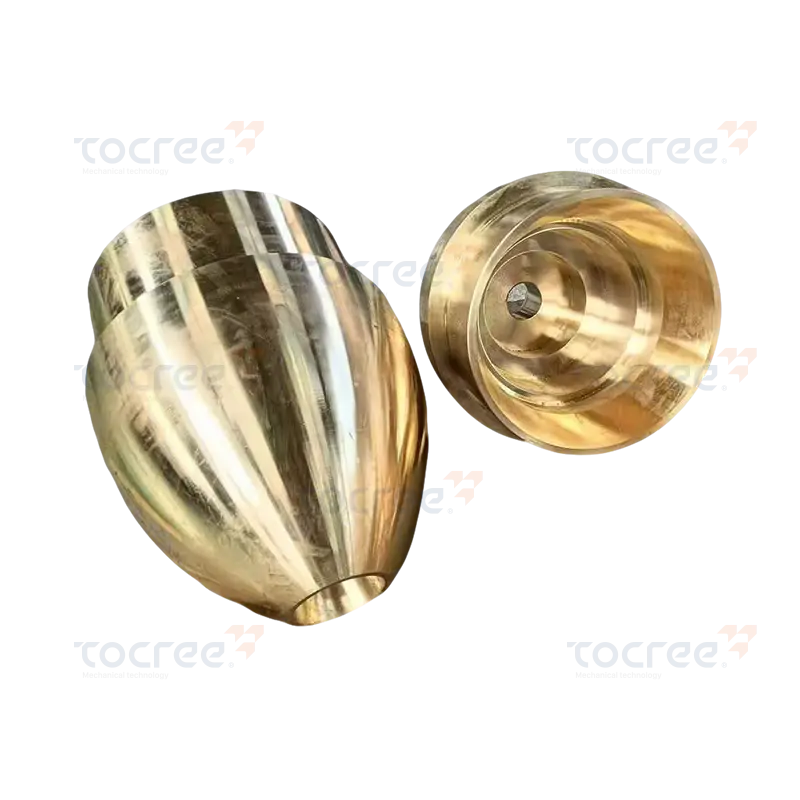 Aluminium bronse Bushing with Spiral Grease Groove Denne aluminiumsbronsebøssingen har et maskinert fettspor og høy styrke. Dens utmerkede varmeledningsevne og korrosjonsbestandighet gjør den egnet for høye temperaturer og våte miljøer. Se produkt →
Det sterkeste tilfellet for aluminiumsbronseforinger er i bransjer der belastningen er høy, bevegelsen er langsom og miljøet ikke er vennlig. Metallurgisk utstyr, som lagerhus for valseverk og ovnstransportørvalser, er en åpenbar kandidat. Det samme gjelder skipsmaskineri: roraksler, akterkjertler og dekkskraner jobber alle i sjøvann, og aluminiumbronses korrosjonsmotstand er en direkte fordel.
I tungt maskineri er den typiske applikasjonen et dreie- eller oscillerende ledd hvor bevegelsesvinkelen er liten og reaksjonskraften er enorm. Gruveutstyr, crawlere og store presser passer til denne profilen. For støpemaskiner er strekkbøssingene og injeksjonsvognføringene belastet med slag og varme; aluminiumsbronse opprettholder sin geometri langt bedre enn en standard tinnbronse. Selv i medisinsk utstyr, der korrosjon og renslighet er viktig, forekommer aluminiumbronse i noen høylastede, saktegående drivkomponenter. Den praktiske listen nedenfor er ikke uttømmende, men dekker de vanligste bruksområdene:
Hvis du designer for en av disse sektorene, er det riktige utgangspunktet en detaljert lastberegning. Mange lokale leverandører og ingeniørteam har erfaring med akkurat disse bransjene; for eksempel viser vår søknadsside for metallurgiske maskiner hvordan våre spesialtilpassede deler brukes i det miljøet. Det er verdt å lese før du spesifiserer legeringen.
Eksempler på bruk av metallurgiske maskiner vis hvilken type aluminiumsbronsedeler som holder seg i kontinuerlig drift.
Ingen materiale vinner hver søknad. Aluminiumsbronse har en moderat høy friksjonskoeffisient når den er tørr, så det er ikke det beste valget for høyhastighetstapler som trenger en kontinuerlig oljefilm. For en aksel som dreier seg med flere tusen RPM, vil en blyinnfattet bronse eller en babbitt-fôr produsere mindre varme. Aluminiumsbronse er også dyrere å bearbeide enn messing, så for lavlastede deler hvor kostnaden styrer designet, kan en messingbøssing være helt tilstrekkelig.
En annen vanlig feil er kantbelastning forårsaket av akselavbøyning. Aluminiumsbronse kan bære høy statisk belastning, men den trenger fortsatt nok bærelengde for å spre belastningen. En kort bøssing med liten diameter som går mot en bøyd aksel vil svikte uavhengig av legering. I disse tilfellene er fikseringen en sfærisk ytre overflate på bøssingen eller en selvjusterende design, ikke et annet materiale.
Kontroller til slutt akselens hardhet og overflatefinish. Aluminiumsbronse jobber hardere under løping, og hvis skaftet er mykt eller grovt, kan bøssingsoverflaten slites ned tappen i stedet for omvendt. En forkrommet eller herdet aksel anbefales ofte for lang levetid.
Den mest praktiske måten å unngå skjulte kvalitetsproblemer på er å kjøpe fra et firma som kontrollerer både støpingen og presisjonsbearbeidingen. Når den samme fabrikken smelter kobberlegeringen, heller emnet og deretter snur, borer og finsliper boringen, er ikke prosesstrinn skjult bak separate fraktplaner. Dette forkorter tilbakemeldingssløyfen for kvalitet. Hvis en dimensjonssjekk mislykkes, kan maskinverkstedet fortelle støperiteamet umiddelbart, og neste støping justeres før ytterligere hundre emner lages.
I vår egen fabrikk er kobbersmelteovnen og sentrifugene i samme bygning som CNC-dreie- og freseenhetene. Vi produserer mange ikke-standarddeler – fra en liten gjenget bøssing til en kobberhylse på 2 meter i diameter – og vi kan lage lange glideplater på opptil 4 meter. Denne skalaen krever nøye port- og støpedesign. Når en kunde leverer en tegning med CuAl9Fe4 eller lignende aluminiumsbronsekvalitet, kan vi spore varmenummeret og tilhørende kjemisk analyse for hver levert del.
Før du legger inn en gjentatt bestilling, spør leverandøren om et eksempel på deres kvalitetsrekord på en lignende aluminiumsbronsedel. Du vil se materialsertifikatet, dimensjonsrapporten og overflatemålet. Hvis de ikke kan levere alle tre fra en enkelt intern prosess, har du sannsynligvis å gjøre med en forhandler, ikke en produsent. For en dypere titt på forskjellene mellom aluminiumsbronsebøssinger og lagre, kan du lese vår tekniske guide om emnet. Den dekker egenskapstabeller og utvalgslogikk som vi bruker i det daglige arbeidet.
Vår komplette guide til aluminium bronse foringer og lagre forklarer egenskapstabellene og utvalgskriteriene mer detaljert.
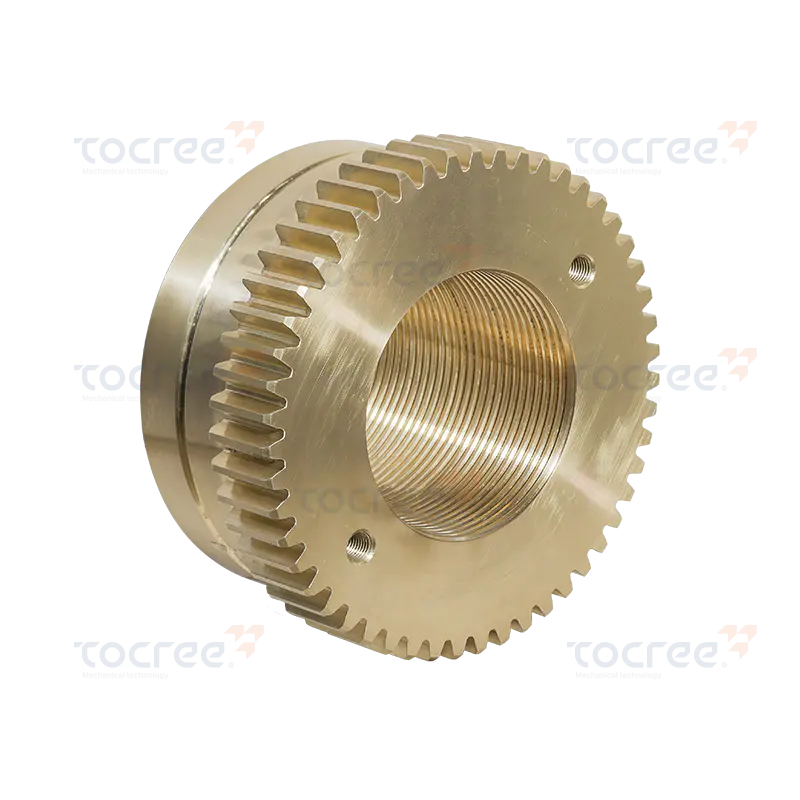 Aluminium bronse Hobbed Nut for Corrosive Environments Denne mutteren med aluminiumsbronse gir høy strekkfasthet og hardhet. Dens utmerkede korrosjonsbestandighet gjør den ideell for marine og kjemiske bruksområder der holdbarhet er kritisk. Se produkt →
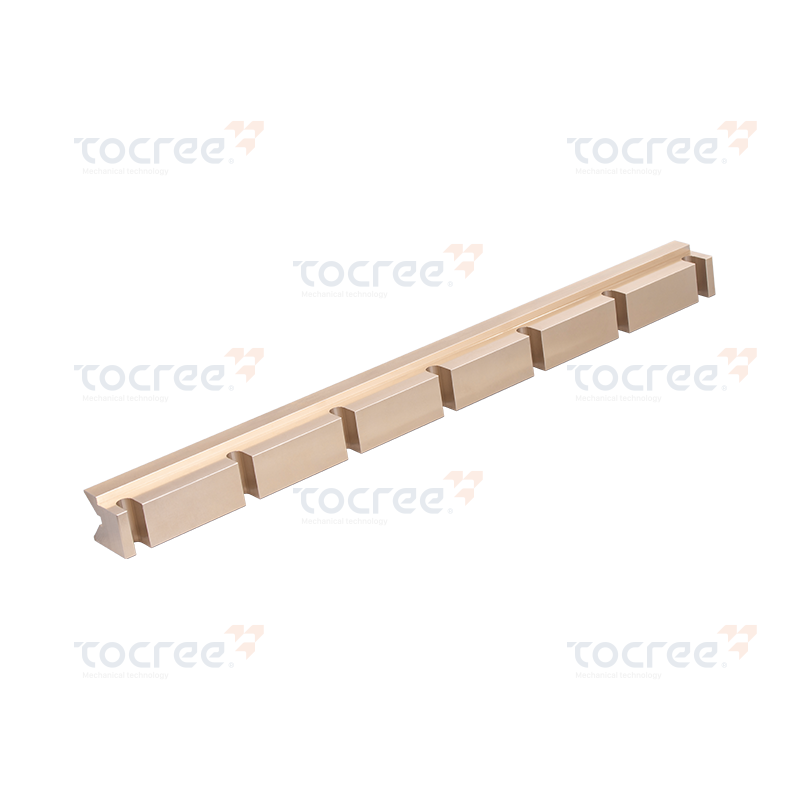
Denne kobberbaserte spesialformede glideren er spesialdesignet for høyytelses industrielle applik...
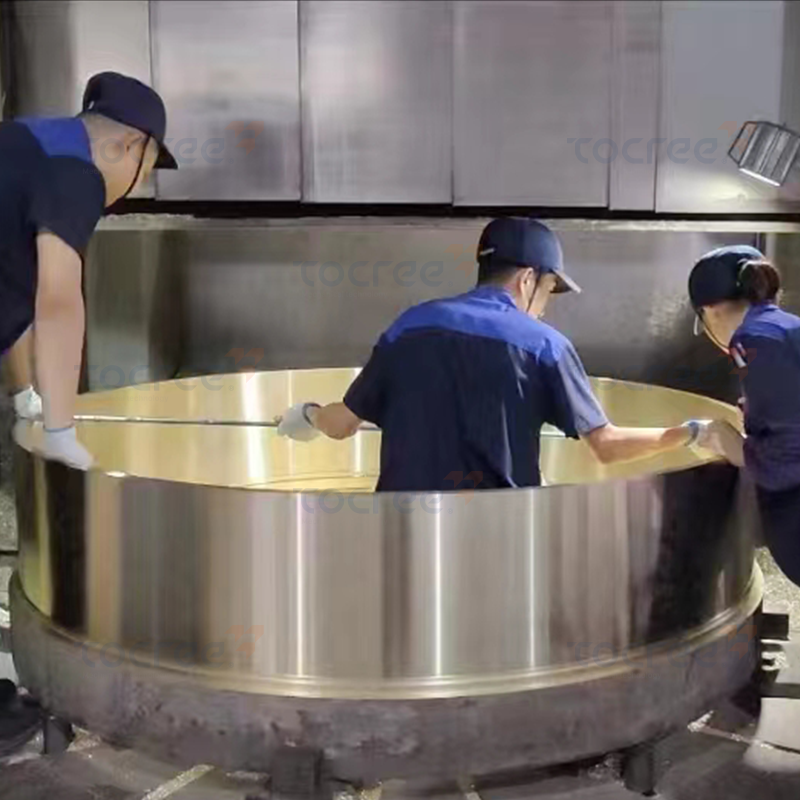
Denne høyytelses enkeltflenshylsen i messing er spesialdesignet for store industrielle lagre, og ...
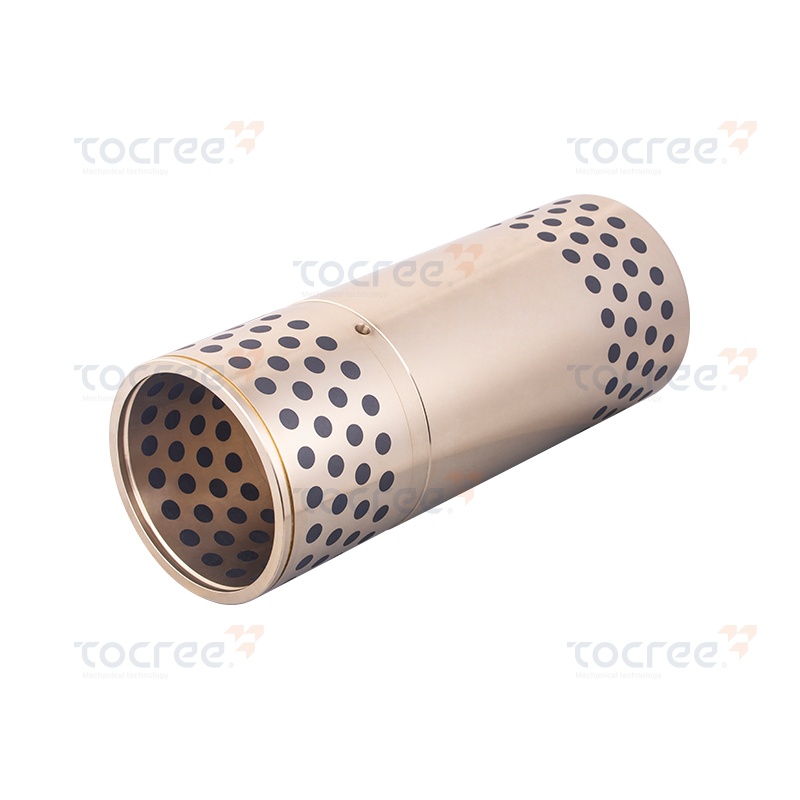
Materialstruktur: Støpt aluminiums messing CuZn25Al6Fe3Mn3, med grafittinnsats. Appli...
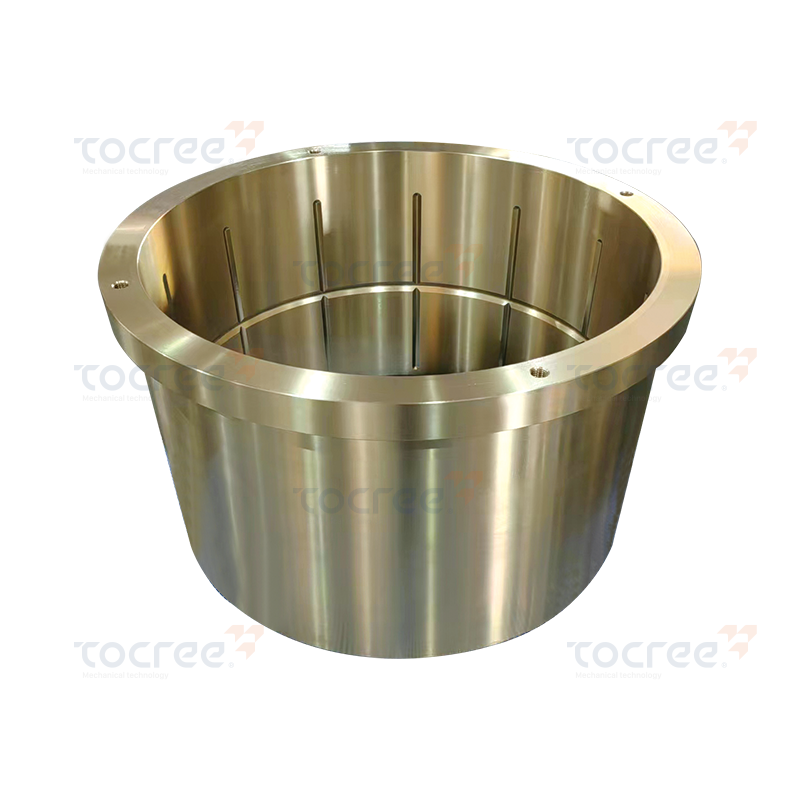
Denne messinghylsen er laget ved sentrifugalstøping med en kobber-sinklegering som basismateriale...
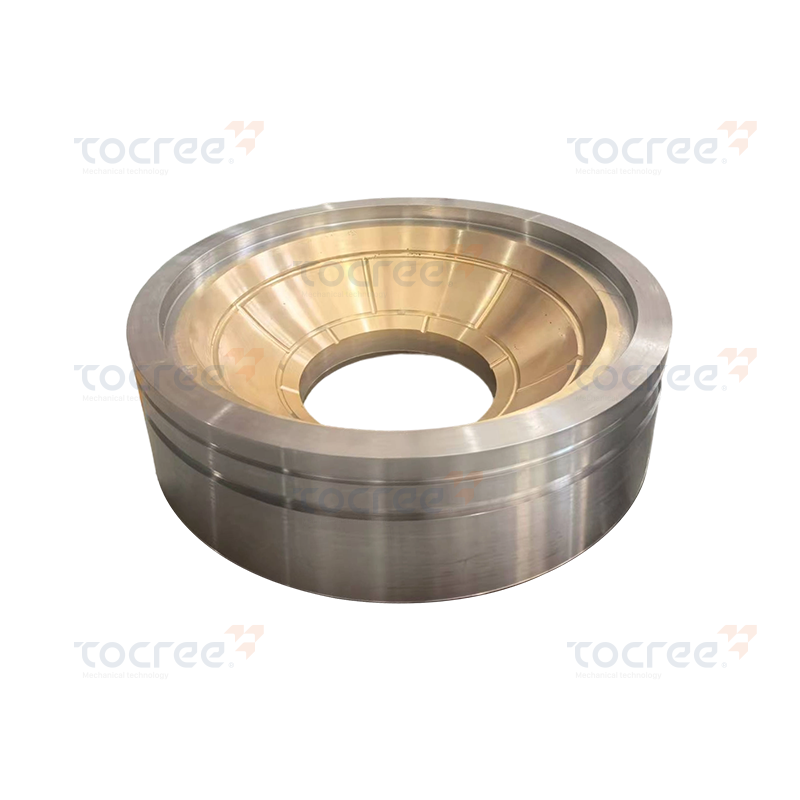
Bronse-stål sfærisk bøssing er laget av 42CrM04 legert stål og høyfast messing, og tilbyr utmerke...

Bronse-stål flensbøssing kombinerer fordelene med SCM435 legert stål og høyfast messing, og tilby...
Opphavsrett © 2025 Jiashan Tocree Machinery Co., Ltd. Alle rettigheter forbeholdt.
Tilpassede kobberlegeringer maskindeler
